



By Mike ChenÜretim Direktörü | Kauçuk Üretiminde 12+ Yıl Deneyim |LinkedIn
Önemli Noktalar
- Tek bir XCJ-G600 varil, 20-40 saniyede bir 15 kg'lık bir partiyi işliyor; 8 saatlik vardiya başına 1.300'den fazla veri açısından zengin döngü, IoT tarafından yakalanmaya hazır durumda.
- Kriyojenik çapak alma üniteleri -150 °C'ye kadar düşük sıcaklıklarda ve 20-70 RPM silindir hızlarında çalışır ve her iki değişkenin de doğrudan kaydedilmesi, azot atığını ve yalıtım kaymasını ortaya çıkarır.
- Bağlantılı makineler süreç sapmalarını erken aşamada ortaya çıkardığı için, öngörücü bakım genellikle planlanmamış duruşları 30 dakikadan kısa süren planlı müdahalelere dönüştürür (müşteri projelerimizden elde edilen tipik değerler).
- Yenileme, değiştirmeye göre daha avantajlıdır: 7,5 kW XCJ-G600 gibi inverter tahrikli ekipmanlar, genellikle yeni bir satın alma yerine sensörler ve bir uç ağ geçidi ile bağlanabilir.
Çalıştığımız üreticilerin çoğu, makine seviyesinde akıllı ve fabrika seviyesinde tamamen sessiz olan çapak alma ekipmanına zaten sahip. Kontrol ünitesi silindir hızını biliyor; operatör parti ağırlığını biliyor; kalite ekibi ret oranını biliyor - ancak hiç kimse bu üçünü birbirine bağlamıyor. İşte yapay zeka ve Nesnelerin İnterneti (IoT) projeleri tam olarak bu kopukluğu gidermek için tasarlandı.
Bu makale, metal kaplama giderme bağlamında entegrasyonun gerçekte ne anlama geldiğini, hangi veri noktalarının öncelikle birleştirilmeye değer olduğunu ve büyük ölçekli akıllı fabrikalar yerine küçük ve orta ölçekli kauçuk işleme tesisleri için işe yarayan aşamalı bir yol haritasını açıklamaktadır.
Yazılım silme bağlamında yapay zeka ve Nesnelerin İnterneti (IoT) aslında ne anlama geliyor?
Nesnelerin İnterneti (IoT), endüstriyel ekipmanların işletim verilerinin toplanabilmesi, depolanabilmesi ve incelenebilmesi için bir ağa bağlanması uygulamasıdır; yapay zeka (AI) ise bu verilerdeki kalıpları bulan ve kararlar öneren veya uygulayan yazılım katmanıdır.Veri silme işleminde ikisi birlikte çalışır: IoT ham sinyali sağlar ve yapay zeka sinyali eyleme dönüştürür; örneğin bir silindiri yavaşlatır, aşınmış bir kayışı işaretler veya sevkiyat öncesinde şüpheli bir partiyi karantinaya alır.
Çapak alma makinesini öncelikle bir veri kaynağı, ikinci olarak da bir çapak alma aracı olarak düşünmek faydalı olur. Her mekanik çapak alma döngüsü ve -120 °C'nin altındaki her kriyojenik işlem, hız, süre, sıcaklık ve yükün izlenebilir bir parmak izini oluşturur. Bu parmak izleri saklandıktan sonra, eskiden bir proses mühendisinin tüm vardiya boyunca varil başında durmasını gerektiren sorular ("Döngü süreleri ne zaman artmaya başladı?") on saniyelik bir gösterge paneli sorgusuna dönüşür.
Hangi Veri Noktalarını Önce Bağlamak Gerekir?
Çapak alma kalitesini zaten belirleyen dört değişkenle başlayalım: çevrim süresi, silindir hızı, işlem sıcaklığı ve parti yükü.Bu değişkenler her makinede mevcuttur, bir sorun çıktığında değişirler ve doğrudan ürün sonuçlarına yansırlar. Aşağıdaki tabloda her değişken, gerçek ekipman değerleri ve sağladığı optimizasyonla eşleştirilmiştir.
| Veri Noktası | Tipik Ekipman Değeri | Yapay Zeka Bununla Ne Yapıyor? |
|---|---|---|
| Çevrim süresi | Parti başına 20–40 saniye (XCJ-G600, 15 kg yük) | Kalite düşmeden önce bıçak aşınmasını veya tahrik yorgunluğunu gösteren sapmaları tespit eder. |
| Silindir hızı | 20–70 RPM (kriyojenik çapak alma ünitesi) | Hız ayarlarını yüzey kalitesiyle ilişkilendirerek her bir bileşik için en uygun devir sayısını önerir. |
| İşlem sıcaklığı | Maksimum -150 °C'ye kadar dayanabilir. | Yalnızca kaydedilen soğutma eğrilerinde görülebilen yalıtım kayıplarını ve aşırı nitrojen kullanımını işaretler. |
| Toplu yükleme | 80 litrelik silindir, yaklaşık 15-20 kg | Döngüleri boşa harcayan yetersiz yüklemeyi ve ret oranlarını artıran aşırı yüklemeyi belirler. |
Ekipman değerleri şu kaynaktan alınmıştır:XCJ-G600 ürün sayfasıveSıvı azot kriyojenik çapak alma makinesi özellikleri.
Kriyojenik kırılganlık sıcaklık ve zaman arasındaki bir yarış olduğundan, kaydedilen soğutma eğrileri kriyojenik bir hat üzerindeki en değerli veri setidir.Hedef kırılganlık noktasına 8 dakika yerine 5 dakikada ulaşan bir üretim süreci, döngüsünün %37'sini kısaltmıştır; bu tasarruf kronometrede görünmez ancak verilerde açıkça görülür.
Öngörücü Bakım, Buhar Çözme Ekonomisini Nasıl Değiştiriyor?
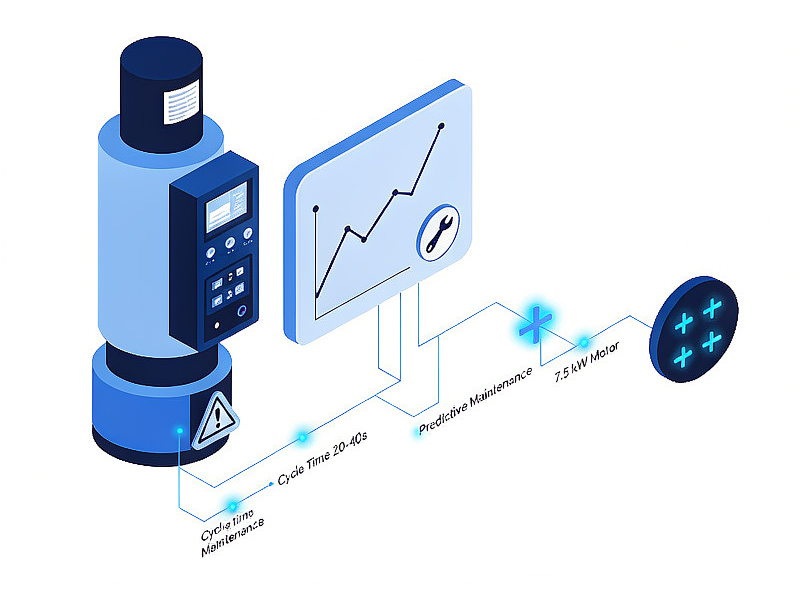
Öngörücü bakım, bir bileşen arızalandıktan sonra değil, arızadan önce servis planlaması yapmak için trend verilerini (artan çevrim süreleri, motor akımındaki dalgalanmalar, sıcaklık dengesizliği) kullanır.Ekonomik fark çok büyük: Vardiya ortasında arızalanan bir tahrik motoru hattı durdurur, programı alt üst eder ve devam eden bir partinin tamamını hurdaya çıkarabilir; oysa iki hafta önceden tespit edilen planlı bir değişim vardiyalar arasında gerçekleşir.
Müşteri tesislerindeki çapak alma hatlarını destekleme deneyimimize göre, bağlantılı izleme genellikle tek bir makinede çeyrek başına üç ila beş adet müdahale edilebilir proses sapması ortaya çıkarır; en yaygın olanları kademeli çevrim süresi uzaması ve tutarsız kriyojenik soğutmadır ve bunların her biri 30 dakikadan kısa bir süre içinde planlı bir zaman diliminde düzeltilebilir (müşteri projelerimizden elde edilen tipik değerler; kesin rakamlar bileşen karışımına ve vardiya düzenine göre değişir).XCJ-G600 gibi bir makinedeki 7,5 kW'lık invertör zaten motor yükünü dijital olarak bildirdiğinden, bu seviyedeki izleme için giriş maliyeti yeni bir donanım değil, bir ağ geçidi ve yapılandırmadır.
Bir de uyumluluk boyutu var. Sertifikalı tesislerISO 9001Sürekli iyileşme göstermeleri istenir; parti başına makine parametrelerinin veri kaydı, bir denetçinin kabul edeceği en temiz kanıtlardan biridir.
Makine Görüşü Kalite Döngüsünde Nerede Yer Alıyor?
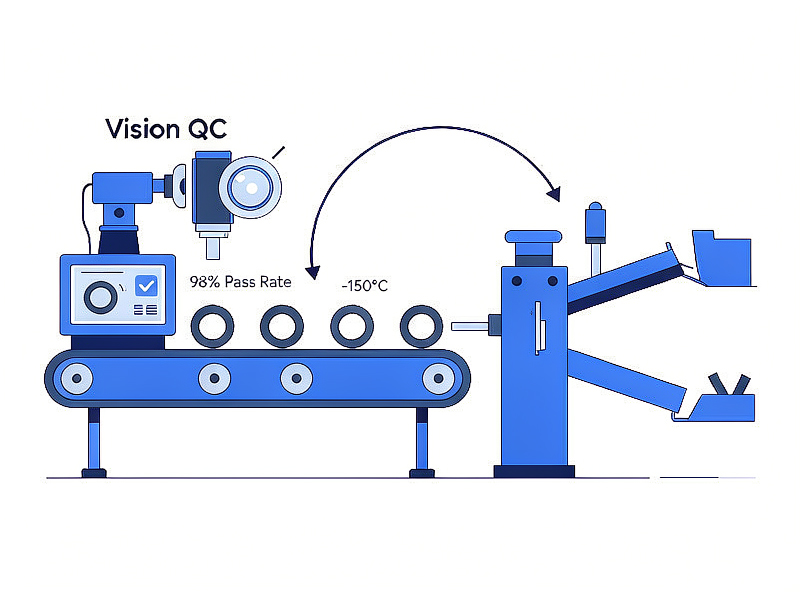
Makine görüşü, yalnızca sensör verilerinin açık bıraktığı döngüyü tamamlıyor: kameralar, aşınmış parçaları inceliyor ve yapay zeka katmanı, reddedilen her parçayı, onu üreten tam döngüye, hıza ve sıcaklığa kadar takip ediyor.Bu, kalite kontrolünü geriye dönük bir faaliyet olmaktan çıkarıp, yönlendirme girdisi haline getiriyor.
Pratik işlem zinciri şu şekildedir: parçalar çapak alma haznesinden çıkar, artık çapak olup olmadığını kontrol eden bir görsel denetimden geçer ve temiz parçalar bir sonraki aşamaya geçer.kauçuk ayırıcı makineBu sistem, iyi ürünleri atık ürünlerden ayırır. Görüntüleme sistemi bir ret kümesi kaydettiğinde, yapay zeka zaman damgalarını varil verileriyle karşılaştırır ve önemli soruyu yanıtlar: Bu kötü bir bileşim miydi, yanlış silindir hızı mıydı yoksa spesifikasyona göre 2 kg fazla olan bir parti miydi?
Kriyojenik hatlar bu eşleşmeden en çok fayda sağlar. Kriyojenik çapak alma işlemi, parametreler stabil olduğunda %98'in üzerinde nihai ürün geçiş oranlarına ulaşır; bu nedenle, küçük bir sapma bile (örneğin, soğutma eğrisinin temel değerden 10 °C daha sıcak olması) verimde üç puanlık kayba yol açmadan önce yakalanmaya değerdir.
Gerçekçi bir entegrasyon yol haritası nasıl görünür?
Çoğu kauçuk işleme tesisi için uygulanabilir yaklaşım üç aşamadan oluşur: bağlantı kurma, analiz etme ve ardından optimizasyon yapma; bu işlemler tüm hattan önce tek bir makine üzerinde bu sırayla gerçekleştirilir.Veriler henüz mevcut olmadan kararları otomatikleştirmeye çalışmak, Endüstri 4.0 projelerinde gördüğümüz en yaygın başarısızlık biçimidir.
- Bir makineyi bağlayın ve temel değerleri tanımlayın.En yeni ve en çok invertörle çalışan tek bir bellek silme ünitesine bir uç ağ geçidi kurun ve hiçbir şeyi değiştirmeden 60 gün boyunca çevrim süresini, hızı, sıcaklığı ve yükü kaydedin; böylece "normal" varsayımlar yerine ölçümler yapılmış olur.
- Kalite sonuçlarına göre analiz edin.Makine verilerini denetimden gelen ret kayıtlarıyla birleştirin ve yapay zeka katmanının (ya da dürüst olmak gerekirse iyi bir elektronik tablonun) parametre sapması ile kalite olayları arasındaki korelasyonları aramasına izin verin.
- Kapalı döngü uyarılarıyla optimizasyon yapın.Temel değerlerden uyarı eşiklerini belirleyin, bunları operatörlerin telefonlarına veya tesis kontrol paneline yönlendirin ve ancak ondan sonra otomatik parametre düzeltmesini düşünün; bu adım en fazla yönetim gerektiren ve en az acil olan adımdır.
En çok acı veren makineden başlayın.
En yeni makinenizle başlamayın. En çok fazla mesaiye, en çok yeniden işleme veya en zorlu müşteri görüşmelerine neden olan makineyle başlayın; çünkü bağlantılı verilerin kendini en hızlı şekilde amorti ettiği yer orasıdır.
Gerçekçi Sınırlamalar Nelerdir?
Yapay zekâ ve Nesnelerin İnterneti, istikrarsız bir süreci, aşınmış bir varili veya kötü tasarlanmış bir kalıbı düzeltmeyecek; yalnızca bu sorunları daha hızlı ve daha doğru bir şekilde bildirecektir.Entegrasyon, iyi süreç kontrolünü güçlendirir; onun yerini tutmaz.
Proje deneyimimizden yola çıkarak iki uyarı daha yapmak istiyoruz. Birincisi, küçük ölçekli üretimler az veri üretir: Bir O-ring boyutunun 300 döngüsü üzerinde eğitilmiş bir yapay zeka modeli, 40 adet kısa süreli üretim parçasından oluşan bir aileye sorunsuz bir şekilde aktarılamaz; bu nedenle beklentiler ürün karışımına göre belirlenmelidir. İkincisi, bağlantının bir güvenlik yüzeyi vardır; örneğin, yayınlanan üretim siber güvenliği kaynakları gibi kılavuzlar.NISTBir ağ geçidi devreye girmeden önce okunması gereken bir metin.Çünkü flaş bellek silme hücresi tasarım gereği nadiren internete bağlıdır, bu nedenle düzgün bir şekilde bölümlendirilmiş fabrika ağı, ek riski minimum düzeyde tutar, ancak "minimum" "sıfır" anlamına gelmez ve bütçeye dahil edilmelidir.
Sonuç: Mevcut Verilerinizi Birleştirin
Kauçuk çapak alma işlemi, yapay zeka ve IoT entegrasyonuna son derece uygundur; bunun basit bir nedeni var: makineler zaten hassas bir şekilde kontrol edilen, ölçülebilir değişkenlerle çalışıyor. 15 kg'lık bir parti, 20-40 saniyelik bir döngü, -150 °C'lik bir tavan sıcaklık, 20-70 RPM'lik bir silindir aralığı - bunlar toplanmayı bekleyen veri noktalarıdır ve her biri kalite bilgisi taşır.
Bir sonraki ekipman yatırımınızı planlıyorsanız, kontrol üniteleri verileri temiz bir şekilde gösteren makineleri seçin. Daha fazla bilgi için inceleyin.kauçuk çapak alma makinelerinin tüm yelpazesiXiamen Xingchangjia'dan bize parça çizimlerinizi ve hedef üretim miktarınızı gönderin; mühendislik ekibimiz, tesisinizin otomasyon seviyesine uygun bağlantı seçenekleriyle birlikte bir çapak alma konfigürasyonu önerecektir.
İlgili Ekipman Bilgileri
•XCJ-G600 süper model lastik çapak alma makinesi— 600 mm silindir, 7,5 kW invertör sürücüsü, 20–40 saniye çevrim aralığı.
•Sıvı azot kriyojenik çapak alma makinesi— −150 °C sıcaklık derecesi, 20–70 RPM silindir hızı, 8 dakikadan kısa döngüler.
•Kauçuk ayırıcı makine— Kapalı devre kalite kontrolü için çapak alınmış parçaların ve kırpıntı atıklarının otomatik olarak ayrıştırılması.
•Kauçuk çapak alma makinesi kategorisi— Ürün yelpazesinin tamamı ve teknik özellikleri.
Sıkça Sorulan Sorular: Kauçuk Çapak Alma İşleminde Yapay Zeka ve Nesnelerin İnterneti
Xiamen Xingchangjia Standart Dışı Otomasyon Ekipmanları Şirketi
Kat 1, Bina 13, Huli Endüstri Parkı, Meixidao, Tongan, Xiamen Çin
Email: info@xcjrubber.com | Website: www.xmxcjrubber.com
Yayınlanma tarihi: Eylül 2026 | Son doğrulama tarihi: Eylül 2026
Yayın tarihi: 08 Eylül 2026